


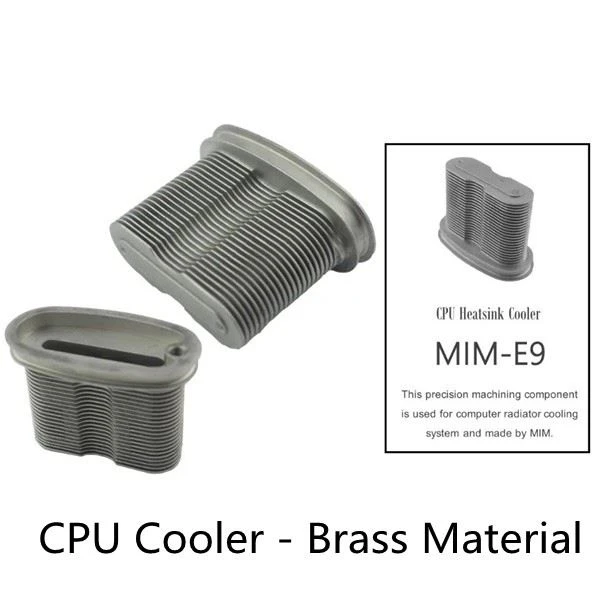

Proċess tal-iffurmar tal-injezzjoni tal-metall
Il-Proċess tal-Moulding tal-Injezzjoni tal-Metall (Teknoloġija tal-Moulding tal-Injezzjoni tat-Trab tal-Metall, MIM fil-qosor) huwa tip ġdid ta 'teknoloġija tal-iffurmar tal-metallurġija tat-trab qrib il-forma netta ffurmata billi tintroduċi teknoloġija moderna tal-iffurmar tal-injezzjoni tal-plastik fil-qasam tal-metallurġija tat-trab.
Il-Proċess tal-Moulding tal-Injezzjoni tal-Metall (Teknoloġija tal-Moulding tal-Injezzjoni tat-Trab tal-Metall, MIM fil-qosor) huwa tip ġdid ta 'teknoloġija tal-iffurmar tal-metallurġija tat-trab qrib il-forma netta ffurmata billi tintroduċi teknoloġija moderna tal-iffurmar tal-injezzjoni tal-plastik fil-qasam tal-metallurġija tat-trab.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd hija ġabra ta 'mudellar ta' injezzjoni tal-metall ta 'liga tar-ram, iffurmar ta' injezzjoni tal-metall ibbażat fuq il-ħadid, iffurmar ta 'injezzjoni tal-metall ibbażat fuq l-istainless steel, molding ta' injezzjoni tal-metall ta 'liga tal-aluminju, iffurmar tal-injezzjoni tal-metall ta' liga tan-nikil, injezzjoni tal-metall tal-liga tal-kobalt iffurmar, molding ta 'injezzjoni tal-metall ta' liga tat-tungstenu Intrapriża komprensiva ta 'teknoloġija għolja li tintegra R&D, produzzjoni u bejgħ ta' molding ta 'injezzjoni, iffurmar ta' injezzjoni tal-metall tal-karbur tas-siment, u partijiet strutturali tal-metallurġija tat-trab.
Prodott Desskrizzjoni
1. Standards ta 'implimentazzjoni: il-kumpanija timplimenta b'mod strett iċ-ċertifikazzjoni ISO9001, ISO14001, IATF16949
Il-prodotti għaddew miċ-ċertifikazzjoni ta 'ROHS, FDA EU, eċċ.
2. Standards tal-materjal tal-prodott: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Proċessi ewlenin: molding ta 'injezzjoni tal-metall MIM, metallurġija tat-trab PM, ikkastjar ta' investiment, aluminju die-casting,
4. Materjali disponibbli għall-metallurġija tat-trab:
Ligi tar-ram, bażijiet tal-ħadid, ligi tat-titanju, bażijiet tal-istainless steel, ligi tal-aluminju, ligi tan-nikil, ligi tal-kobalt, ligi tat-tungstenu, karburi tas-siment, ligi hydroxy, materjali manjetiċi rotob u stampar 3D jistgħu jiġu personalizzati skont il-ħtiġijiet tal-klijent.
Teknoloġija tas-sengħa
Il-proċess bażiku tal-Proċess tal-Moulding tal-Injezzjoni tal-Metall huwa kif ġej: l-ewwel, it-trab solidu u l-legatur organiku huma mħallta b'mod uniformi, u wara l-granulazzjoni, huma injettati fil-kavità tal-moffa minn magna tal-iffurmar tal-injezzjoni taħt l-istat tat-tisħin u l-plastifikazzjoni (~ 150 grad C) biex tissolidifika u tifforma, u mbagħad tuża Il-binder fil-vojt iffurmat jitneħħa permezz ta 'dekompożizzjoni kimika jew termali, u finalment il-prodott finali jinkiseb permezz ta' sinterizzazzjoni u densifikazzjoni. Meta mqabbel ma 'proċessi tradizzjonali, għandu l-karatteristiċi ta' preċiżjoni għolja, organizzazzjoni uniformi, prestazzjoni eċċellenti u spiża baxxa ta 'produzzjoni. Il-prodotti tiegħu jintużaw ħafna fl-inġinerija tal-informazzjoni elettronika, tagħmir bijomediku, tagħmir tal-uffiċċju, karozzi, makkinarju, ħardwer, tagħmir sportiv, industrija tal-arloġġi, armi u industriji aerospazjali. Għalhekk, huwa ġeneralment maħsub li l-iżvilupp ta 'din it-teknoloġija se jwassal għal rivoluzzjoni fit-teknoloġija tal-iffurmar u l-ipproċessar tal-partijiet, u hija magħrufa bħala "l-aktar teknoloġija popolari li tifforma l-parti llum" u "teknoloġija li tifforma fis-seklu 21"
Storja u Sitwazzjoni Kurrenti
Ġie ivvintat minn Parmatech f'Kalifornja fl-1973. Fil-bidu tas-snin 80, ħafna pajjiżi fl-Ewropa u l-Ġappun investew ukoll ħafna enerġija biex jistudjaw din it-teknoloġija, u ġiet promossa malajr. Speċjalment f'nofs -1980s, din it-teknoloġija żviluppat b'mod leaps u limiti mill-industrijalizzazzjoni tagħha, u tiżdied b'rata tal-għaġeb kull sena. S'issa, hemm aktar minn 100 kumpanija f'aktar minn 10 pajjiżi u reġjuni bħall-Istati Uniti, l-Ewropa tal-Punent u l-Ġappun, li huma impenjati fl-iżvilupp tal-prodott, riċerka u bejgħ ta 'din it-teknoloġija. Il-Ġappun huwa attiv ħafna fil-kompetizzjoni u għandu prestazzjoni eċċellenti. Ħafna korporazzjonijiet kbar ipparteċipaw fil-promozzjoni tal-industrija MIM, inklużi Pacific Metals, Mitsubishi Steel, Kawasaki Steel, Kobe Steel, Sumitomo Mining, Seiko-Epson, Datong azzar speċjali, eċċ Fil-preżent, hemm aktar minn 40 kumpanija li jispeċjalizzaw fil- L-industrija tal-MIM fil-Ġappun, u l-valur totali tal-bejgħ tal-prodotti industrijali MIM tagħhom diġà qabeż dak tal-Ewropa u qed ilaħħqu mal-Istati Uniti. S'issa, aktar minn 100 kumpanija madwar id-dinja kienu involuti fl-iżvilupp tal-prodott, ir-riċerka u l-bejgħ ta 'din it-teknoloġija. It-teknoloġija MIM għalhekk saret l-aktar qasam tat-teknoloġija tal-fruntiera attiva fl-industrija tal-manifattura l-ġdida. Huwa rappreżentat mit-teknoloġija pijuniera tal-industrija metallurġika dinjija. It-teknoloġija MIM hija d-direzzjoni ewlenija tal-iżvilupp tat-teknoloġija tal-metallurġija tat-trab.
Karatteristiċi tal-Proċess

It-teknoloġija tal-proċess tal-iffurmar tal-injezzjoni tal-metall hija prodott li jintegra t-teknoloġija tal-iffurmar tal-plastik, il-kimika tal-polimeru, it-teknoloġija tal-metallurġija tat-trab u x-xjenza tal-materjali tal-metall u dixxiplini oħra. , Partijiet strutturali tridimensjonali b'forma kumplessa jistgħu jimmaterjalizzaw malajr u b'mod preċiż l-ideat tad-disinn fi prodotti b'ċerti karatteristiċi strutturali u funzjonali, u jistgħu direttament jipproduċu b'massa partijiet, li hija rivoluzzjoni ġdida fl-industrija tat-teknoloġija tal-manifattura. Din it-teknoloġija tal-proċess mhux biss għandha l-vantaġġi ta 'proċess tal-metallurġija tat-trab inqas konvenzjonali, l-ebda qtugħ jew inqas qtugħ, benefiċċji ekonomiċi għoljin, iżda wkoll tegħleb in-nuqqasijiet ta' prodotti tradizzjonali tal-metallurġija tat-trab, materjali irregolari, proprjetajiet mekkaniċi baxxi, diffiċli biex jiffurmaw ħitan irqaq, u strutturi kumplessi. Adattat speċjalment għall-produzzjoni tal-massa ta 'partijiet żgħar, kumplessi u tal-metall b'rekwiżiti speċjali. Il-proċess teknoloġiku huwa binder → taħlit → iffurmar ta 'injezzjoni → tneħħija tax-xaħam → sinterizzazzjoni → post-ipproċessar.
Preparazzjoni tal-materja prima: L-ewwel pass huwa li tipprepara taħlita ta 'trab ta' metall u polimeru. It-trab tal-metall użat hawn huwa ħafna aħjar mit-trab tal-metall użat fil-proċessi tradizzjonali tal-metallurġija tat-trab (ġeneralment taħt l-20 mikron). Trab tal-metall huwa mħallat ma 'binder termoplastiku sħun, imkessaħ, u mbagħad pelletizzat f'materja prima omoġenja f'forma granulari. Il-materja prima li tirriżulta hija tipikament 60 fil-mija metall u 40 fil-mija polimeru bil-volum.

Moulding tal-injezzjoni: Il-materja prima tat-trab hija ffurmata bl-użu tal-istess tagħmir u forom bħall-iffurmar tal-injezzjoni tal-plastik. Madankollu, il-kavità tal-moffa hija ddisinjata biex tkun bejn wieħed u ieħor 20 fil-mija ogħla biex tqis it-tnaqqis tal-parti matul is-sinterizzazzjoni. F'ċiklu tal-iffurmar tal-injezzjoni, il-materja prima tiġi mdewba u injettata f'kavità tal-moffa fejn tkessaħ u tissolidifika fil-forma tal-parti. Il-parti "aħdar" iffurmata titfaċċa u mbagħad titnaddaf biex tneħħi l-glitter kollu.

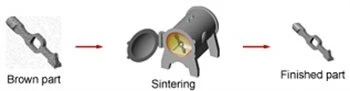
It-tneħħija tal-grass tas-solvent: Dan il-pass ineħħi l-binder polimeriku mill-metall. F'xi każijiet, l-ewwel isir it-tneħħija tal-grass b'solvent, fejn il-parti "aħdar" titqiegħed f'banju tal-ilma jew kimiku biex tħoll il-biċċa l-kbira tal-adeżiv. Wara (minflok) dan il-pass, isir it-tneħħija termali jew is-sinterizzazzjoni minn qabel. Il-parti "aħdar" ġiet imsaħħan f'forn b'temperatura baxxa biex tneħħi l-binder tal-polimeru permezz ta 'evaporazzjoni. Bħala riżultat, il-bqija tal-partijiet tal-metall "kannella" se jkun fihom madwar 40 fil-mija tal-ispazju.

• Sinterizzazzjoni:L-aħħar pass huwa li sinterizza l-parti "kannella" f'forn b'temperatura għolja (sa 2500*F) biex tnaqqas l-ispazju vojt għal madwar 1-5 fil-mija, li jirriżulta f'densità għolja (95-99 fil-mija) parti tal-metall. Il-forn juża gass inert f'temperatura qrib il-85 fil-mija tal-punt tat-tidwib tal-metall. Dan il-metodu jneħħi l-pori mill-materjal, u jiċkien il-parti għal 75-85 fil-mija tad-daqs kif iffurmat tagħha. Madankollu, dan it-tnaqqis iseħħ b'mod uniformi u jista 'jiġi mbassar b'mod preċiż. Il-parti li tirriżulta żżomm il-forma iffurmata oriġinali b'tolleranzi għoljin, iżda issa hija aktar densa.
Wara l-proċess tas-sinterizzazzjoni, ma huma meħtieġa l-ebda operazzjonijiet sekondarji biex itejbu t-tolleranzi jew il-finitura tal-wiċċ. Madankollu, bħal partijiet tal-metall fondut, jistgħu jsiru operazzjonijiet sekondarji multipli biex iżidu karatteristiċi, itejbu l-proprjetajiet tal-materjal, jew jiġbru partijiet oħra. Pereżempju, partijiet iffurmati bl-injezzjoni tal-metall jistgħu jiġu mmaxinjati, ittrattati bis-sħana jew iwweldjati.
Ħafna mir-regoli tad-disinn tal-iffurmar tal-injezzjoni għadhom japplikaw meta jiġu ddisinjati partijiet li għandhom jiġu manifatturati bl-użu tal-iffurmar tal-injezzjoni tal-metall. Madankollu, hemm xi eċċezzjonijiet jew żidiet, bħal:
Ħxuna tal-ħajt: Bħal fil-każ tal-iffurmar tal-injezzjoni tal-plastik, il-ħxuna tal-ħajt għandha tiġi minimizzata u tinżamm uniformi kollha. Notevolment, fil-proċess tal-iffurmar tal-injezzjoni tal-metall, il-minimizzazzjoni tal-ħxuna tal-ħajt mhux biss tnaqqas il-volum tal-materjal u l-ħin taċ-ċiklu, iżda tnaqqas ukoll il-ħin tad-degumming u s-sinterizzazzjoni.
B'differenza mill-iffurmar tal-injezzjoni tal-plastik, ħafna partijiet iffurmati bl-injezzjoni tal-metall jużaw binders tal-polimeru għal materjali fi trab li huma aktar faċli biex jinħelsu minn forom. Barra minn hekk, il-partijiet iffurmati bl-injezzjoni tal-metall jintefgħu qabel ma jiksħu kompletament u jiċkienu l-karatteristiċi tal-moffa minħabba li t-trab tal-metall fit-taħlita jieħu aktar żmien biex jiksaħ.
• Appoġġ għas-Sinterizzazzjoni:Matul il-proċess tas-sinterizzazzjoni, il-partijiet iffurmati bl-injezzjoni tal-metall għandhom ikunu appoġġjati sew, jew jistgħu jduru hekk kif jiċkienu. Trejs ċatti standard jistgħu jintużaw billi jiġu ddisinjati partijiet b'uċuħ ċatti fuq l-istess pjan. Inkella, jista 'jkun meħtieġ appoġġ tad-dwana aktar għali.
• Post-ipproċessar:Għal partijiet b'rekwiżiti ta 'daqs aktar preċiżi, huwa meħtieġ post-ipproċessar meħtieġ. Dan il-proċess huwa l-istess bħall-proċess tat-trattament tas-sħana ta 'prodotti tal-metall konvenzjonali.
• Karatteristiċi tal-proċess MIM:
Tqabbil tal-Proċess MIM u Proċessi Oħra tal-Ipproċessar
Id-daqs tal-partiċelli tat-trab mhux maħdum użat f'MIM huwa 2-15 μm, filwaqt li d-daqs tal-partiċelli tat-trab mhux maħdum tal-metallurġija tat-trab tradizzjonali huwa l-aktar 50-100 μm. Il-prodott lest tal-proċess MIM għandu densità għolja minħabba l-użu ta 'trabijiet fini. Il-proċess MIM għandu l-vantaġġi tal-proċess tradizzjonali tal-metallurġija tat-trab, u l-grad għoli ta 'libertà fil-forma ma jistax jinkiseb mill-proċess tradizzjonali tal-metallurġija tat-trab. Il-metallurġija tat-trab tradizzjonali hija limitata għas-saħħa u d-densità tal-mili tal-moffa, u l-forma hija l-aktar ċilindrika bidimensjonali.
Il-proċess tradizzjonali tat-tnixxif tal-ikkastjar ta 'preċiżjoni huwa teknoloġija estremament effettiva biex isiru prodotti b'forom kumplessi. F'dawn l-aħħar snin, l-użu ta 'qlub taċ-ċeramika jista' jintuża biex jitlesta prodotti lesti bi qasmiet u toqob fil-fond. Madankollu, minħabba s-saħħa tal-qalba taċ-ċeramika u l-limitazzjoni tal-fluwidità tas-soluzzjoni tal-ikkastjar, il-proċess għad għandu xi diffikultajiet tekniċi. B'mod ġenerali, dan il-proċess huwa aktar adattat għall-manifattura ta 'partijiet kbar u ta' daqs medju, u l-proċess MIM huwa aktar adattat għal partijiet żgħar u b'forma kumplessa. Oġġetti ta' Tqabbil Proċess ta' Manifattura Proċess MIM Proċess Tradizzjonali tal-Metallurġija tat-Trab Daqs tal-Partiċelli tat-Trab (μm) 2-1550-100 Densità Relattiva (perċentwali ) 95-9880-85 Piż tal-Prodott (g) Inqas minn jew ugwali għal 400 gramma 10-mijiet Prodott forma Forma kumplessa tridimensjonali Forma sempliċi żewġ dimensjonijiet proprjetajiet mekkaniċi favur u kontra.
It-tqabbil tal-proċess MIM u l-proċess tradizzjonali tal-ikkastjar tat-trab tal-metallurġija tat-trab jintuża għal materjali b'punt ta 'tidwib baxx u fluwidità tajba tal-likwidu tal-ikkastjar bħal ligi tal-aluminju u taż-żingu. Il-prodotti ta 'dan il-proċess għandhom saħħa limitata, reżistenza għall-ilbies u reżistenza għall-korrużjoni minħabba limitazzjonijiet materjali. Il-proċess MIM jista 'jipproċessa aktar materja prima.
Il-proċess tal-ikkastjar ta 'preċiżjoni, għalkemm il-preċiżjoni u l-kumplessità tal-prodotti tiegħu tjiebu f'dawn l-aħħar snin, għadu inferjuri għall-proċess ta' dewaxing u l-proċess MIM. Il-forġa tat-trab hija żvilupp importanti u ġiet applikata għall-produzzjoni tal-massa tal-vireg tal-konnessjoni. Madankollu, b'mod ġenerali, l-ispiża tat-trattament tas-sħana u l-ħajja tad-die fil-proġett tal-forġa għadhom problematiċi, li għad iridu jiġu solvuti aktar.
Il-metodu tradizzjonali tal-magni u t-titjib reċenti tal-kapaċità tal-ipproċessar tiegħu bl-awtomazzjoni għamlu progress kbir fl-effett u l-eżattezza, iżda l-proċeduri bażiċi għadhom inseparabbli mill-ipproċessar pass pass (tidwir, inċanar, tħin, tħin, tħaffir, illustrar, eċċ. ) biex tlesti l-forma tal-parti. L-eżattezza tal-magni tal-metodu tal-magni hija ħafna aħjar minn metodi oħra tal-magni, iżda minħabba li l-utilizzazzjoni effettiva tal-materjali hija baxxa, u t-tlestija tal-forma tagħha hija limitata minn tagħmir u għodda, xi partijiet ma jistgħux jiġu mmaxinjati. Għall-kuntrarju, MIM jista 'effettivament juża materjali mingħajr limitazzjoni. Għall-manifattura ta 'partijiet ta' preċiżjoni żgħar u b'forma diffiċli, il-proċess MIM għandu spiża aktar baxxa u effiċjenza ogħla mill-ipproċessar mekkaniku, u huwa kompetittiv ħafna.
It-teknoloġija MIM mhijiex li tikkompeti ma 'metodi ta' pproċessar tradizzjonali, iżda biex tpatti għan-nuqqasijiet tekniċi ta 'metodi ta' pproċessar tradizzjonali jew id-difetti li ma jistgħux jiġu prodotti. It-teknoloġija MIM tista 'tilgħab is-saħħiet tagħha fil-qasam tal-partijiet magħmula minn metodi ta' magni tradizzjonali. Il-vantaġġi tekniċi tal-proċess MIM fil-manifattura tal-partijiet jistgħu jiffurmaw partijiet strutturali bi strutturi kumplessi ħafna.
It-teknoloġija tal-iffurmar tal-injezzjoni tuża l-magna tal-injezzjoni biex tinjetta l-vojt tal-prodott biex tiżgura li l-materjal jimtela kompletament bil-kavità tal-moffa, li tiżgura wkoll ir-realizzazzjoni tal-istruttura kumplessa ħafna tal-parti. Fil-passat, fit-teknoloġija tal-ipproċessar tradizzjonali, l-ewwel saru komponenti individwali u mbagħad immuntati f'komponenti. Meta tuża t-teknoloġija MIM, tista 'titqies li tintegra f'parti waħda sħiħa, li tnaqqas ħafna l-passi u tissimplifika l-proċedura tal-ipproċessar. Meta mqabbel ma 'metodi oħra tax-xogħol tal-metall, MIM għandu preċiżjoni dimensjonali għolja u ma jeħtieġx makkinar sekondarju jew ammont żgħir biss ta' finitura.
Il-proċess tal-iffurmar tal-injezzjoni jista 'jifforma direttament partijiet strutturali b'ħitan irqaq u kumplessi, il-forma tal-prodott hija qrib ir-rekwiżiti tal-prodott finali, u t-tolleranza dimensjonali tal-partijiet ġeneralment tinżamm f'madwar ±0.{ {2}}±0.3. Speċjalment biex titnaqqas l-ispiża tal-ipproċessar ta 'ligi iebsa li huma diffiċli biex jiġu mmaxinjati, huwa ta' sinifikat kbir li jitnaqqas it-telf tal-ipproċessar ta 'metalli prezzjużi. Il-prodott għandu mikrostruttura uniformi, densità għolja u prestazzjoni tajba.
Matul il-proċess tal-ippressar, minħabba l-frizzjoni bejn il-ħajt tad-die u t-trab u bejn it-trab u t-trab, id-distribuzzjoni tal-pressjoni tal-ippressar hija irregolari ħafna, li twassal għall-mikrostruttura irregolari tal-vojt ippressat, li tikkawża l-metallurġija tat-trab ippressat partijiet li għandhom ikunu It-tnaqqis huwa irregolari matul il-proċess tas-sinterizzazzjoni, għalhekk it-temperatura tas-sinterizzazzjoni trid titbaxxa biex jitnaqqas dan l-effett, li jirriżulta f'porożità kbira, kompattezza fqira tal-materjal u densità baxxa, li jaffettwaw serjament il-proprjetajiet mekkaniċi tal-prodott. Għall-kuntrarju, il-proċess tal-iffurmar tal-injezzjoni huwa proċess tal-iffurmar tal-fluwidu. L-eżistenza tal-binder tiżgura d-distribuzzjoni uniformi tat-trab, li tista 'telimina l-irregolarità tal-mikrostruttura tal-vojt, u mbagħad tagħmel id-densità tal-prodott sinterizzat tilħaq id-densità teoretika tal-materjal. B'mod ġenerali, id-densità tal-prodott ippressat tista 'tilħaq biss 85 fil-mija tad-densità teoretika. Id-densità għolja tal-prodott tista 'żżid is-saħħa, issaħħaħ it-toughness, ittejjeb id-duttilità, il-konduttività elettrika u termali, u ttejjeb il-proprjetajiet manjetiċi. Effiċjenza għolja, faċli biex tinkiseb produzzjoni fuq skala kbira u fuq skala kbira.
Il-moffa tal-metall użata fit-teknoloġija MIM għandha ħajja komparabbli ma 'dik tal-forom tal-iffurmar tal-injezzjoni tal-plastik tal-inġinerija. MIM huwa adattat għall-produzzjoni tal-massa ta 'partijiet minħabba l-użu ta' forom tal-metall. Peress li l-vojt tal-prodott huwa ffurmat mill-magna tal-injezzjoni, l-effiċjenza tal-produzzjoni titjieb ħafna, l-ispiża tal-produzzjoni titnaqqas, u l-konsistenza u r-ripetibbiltà tal-prodott iffurmat bl-injezzjoni huma tajbin, u b'hekk jipprovdu garanzija għal industrijali fuq skala kbira u fuq skala kbira produzzjoni. Firxa wiesgħa ta 'materjali applikabbli u oqsma ta' applikazzjoni wiesgħa (ibbażat fuq ħadid, liga baxxa, azzar b'veloċità għolja, azzar li ma jissaddadx, liga tal-valv tal-gramma, karbur tas-siment).
Il-materjali li jistgħu jintużaw għall-iffurmar tal-injezzjoni huma wesgħin ħafna. Fil-prinċipju, kwalunkwe materjal tat-trab li jista 'jitferra' f'temperatura għolja jista 'jiġi ffurmat f'partijiet mill-proċess MIM, inklużi materjali diffiċli għall-magni u materjali li jdubu ħafna fi proċessi ta' manifattura tradizzjonali. Barra minn hekk, MIM jista 'wkoll iwettaq riċerka dwar il-formulazzjoni tal-materjal skont ir-rekwiżiti tal-utent, jimmanifattura materjali tal-liga fi kwalunkwe kombinazzjoni, u jifforma materjali komposti f'partijiet. L-oqsma ta 'applikazzjoni tal-prodotti tal-iffurmar tal-injezzjoni nfirxu għall-oqsma kollha tal-ekonomija nazzjonali u għandhom prospetti wesgħin tas-suq.
Post Casting Proċess
1. Trattament bis-sħana: ittemprar, karbonizzazzjoni, ittemprar, ittemprar, normalizzazzjoni, ittemprar tal-wiċċ
2. Tagħmir għall-ipproċessar: CNC, WEDM, torn, magna tat-tħin, magna tat-tħaffir, grinder, eċċ.;
3. Trattament tal-wiċċ: bexx ta 'trab, kisi tal-kromju, pittura, sandblasting, kisi tan-nikil, galvanizzazzjoni, blackening, illustrar, blu, eċċ.
Forom u Tagħmir ta' Spezzjoni
1. Ħajja tas-servizz tal-moffa: ġeneralment semi-permanenti. (ħlief għar-ragħwa mitlufa)
2. Ħin tal-kunsinna tal-moffa: 10-25 jiem, (skond l-istruttura tal-prodott u d-daqs tal-prodott).
3. Għodda u manutenzjoni tal-moffa: Zhongwei huwa responsabbli għal partijiet ta 'preċiżjoni.

Kontroll tal-Kwalità
1. Kontroll tal-kwalità: ir-rata difettuża hija inqas minn 0.1 fil-mija.
2. Il-kampjuni u l-prova se jiġu spezzjonati 100 fil-mija matul il-produzzjoni u qabel il-ġarr, spezzjoni tal-kampjuni għall-produzzjoni tal-massa skont l-istandards ISDO jew il-ħtiġijiet tal-klijenti
3. Tagħmir għall-ittestjar: skoperta ta 'difetti, analizzatur tal-ispettru, analizzatur tal-immaġni tad-deheb, magna tal-kejl bi tliet koordinati, tagħmir għall-ittestjar tal-ebusija, magna tal-ittestjar tat-tensjoni.

Applikazzjoni
(1) Kompjuter u l-faċilitajiet awżiljarji tiegħu: bħal partijiet tal-printer, qlub manjetiċi, pinnijiet striker, partijiet tas-sewqan, eċċ.;
(2) Għodod: bħal drill bits, cutter heads, żennuni, drills gun, spirali tħin cutters, puntelli, sokits, wrenches, għodod elettriċi, għodda tal-idejn, eċċ.;
(3) Apparat tad-dar: bħal kaxxi ta 'l-arloġġi, ktajjen ta' l-arloġġi, xkupilji tas-snien elettriċi, imqassijiet, fannijiet, irjus tal-golf, links ta 'ġojjellerija, klampi tal-pinna ballpoint, bits ta' għodda tal-qtugħ u partijiet oħra;
(4) Partijiet għal makkinarju mediku: bħal frejm ortodontiku, imqass, pinzetta, eċċ.;
(5) Partijiet militari: denb tal-missili, partijiet tal-pistoli, warheads, kopertura tad-droga, partijiet tal-fuze, eċċ.;
(6) Partijiet elettriċi: ippakkjar elettroniku, mikro muturi, partijiet elettroniċi, apparat tas-sensuri, eċċ.;
(7) Partijiet mekkaniċi: bħal magna li tillaxka l-qoton, magna tat-tessuti, magna tal-crimping, makkinarju tal-uffiċċju, eċċ.;
(8) Partijiet tal-karozzi u tal-baħar: bħal ċirku ta 'ġewwa tal-klaċċ, kmiem tal-furketta, kmiem tad-distributur, gwida tal-valv, buttun sinkroniku, partijiet tal-airbag, eċċ.
Fl-applikazzjoni ta 'gerijiet tal-plastik għal grinders tas-saqajn elettriċi, Suzhou Wintone Engineering Plastics WintoneZ33 plastiks ta' inġinerija speċjali għal gerijiet reżistenti għall-ilbies u siekta jistgħu jgħinuk issolvi l-problemi ta 'reżistenza insuffiċjenti għall-ilbies u reżistenza għall-għeja u storbju relattivament qawwi ta' POM u najlon konvenzjonali materjali tal-irkaptu.
Bħala plastik tal-inġinerija iebsa u reżistenti għall-ilbies, WintoneZ33 għandu l-aktar karatteristiċi notevoli fl-applikazzjonijiet tal-irkaptu: reżistenti għall-ilbies, siekta, reżistenti għall-korrużjoni, iebsa u mhux affettwata mill-umdità.
Meta mqabbel mal-POM tradizzjonali u l-PA66, WintoneZ33 għandu l-vantaġġi ta 'gearbox ta' tnaqqis żgħir, virga tal-imbottatura elettrika, gear EPS tas-sistema tal-isteering tal-karozzi, gear massager, cam tal-magna tal-gażolina, gear tal-mutur immuntat f'nofs roti elettriċi, eċċ. Reżistenza aħjar għall-ilbies, kwiet, elastiċità, reżistenza għall-għeja u reżistenza għad-deformazzjoni, Z33 itejjeb aktar l-elastiċità u l-ebusija filwaqt li żżomm riġidità tajba (din il-prestazzjoni mekkanika eċċellenti hija fi -40 gradi Celsius, 0 gradi u Jista 'jinżamm u jiġi rifless fi 80 grad) , li tista 'tgħin biex issolvi l-problema ta' snien miksura tal-ger, u fl-istess ħin tnaqqas ħafna l-istorbju tal-frizzjoni. Wara l-applikazzjoni, WintoneZ33 huwa wkoll aħjar minn ħafna POM u PA66 modifikati reżistenti għall-ilbies (bħal PTFE). , silikon jew disulfide tal-molibdenu modifikat).
Fl-applikazzjoni ta 'gerijiet reżistenti għall-ilbies u silenzjużi ta' gearboxes ta 'tnaqqis ta' daqs żgħir, Z33 għandu reżistenza aħjar għall-ilbies u reżistenza għall-għeja minn PA12 u TPEE tradizzjonali (materjal Hai Cui), u jista 'wkoll jgħin biex issolvi l-problema ta' torque kultant insuffiċjenti ta 'PA12 u TPEE . U l-Z33 għandu vantaġġ aħjar fl-ispiża.
Barra minn hekk, Z33 għandu reżistenza tajba għall-korrużjoni u jista 'jintuża f'ambjenti ħarxa esposti għal diversi kimiċi f'ħafna xenarji, bħal gerijiet ta' tagħmir tal-PCB, gerijiet fuq makkinarju tat-tessuti tal-istampar u taż-żebgħa, ċrieki ta 'żamma u ċrieki tas-siġillar għal sistemi idrawliċi, eċċ., b'suċċess ibdel il-PEEK għaljin, PA12, PVDF, PTFE, PA46, xi oqsma ta 'applikazzjoni ta' TPEE. Barra minn hekk, Z33 għandu ftit assorbiment ta 'umdità, u l-prestazzjoni ġenerali hija ftit affettwata mill-umdità. Il-pakkett kollu ta 'Wintone Z33 m'għandux għalfejn jinħema bil-quddiem qabel l-iffurmar tal-injezzjoni, u jista' jiġi injettat direttament, u l-ebda trattament tal-ilma ma huwa meħtieġ wara l-iffurmar tal-injezzjoni.
 Molding ta 'l-injezzjoni tat-trab tal-liga tal-kobalt
 Partijiet iffurmati bl-injezzjoni tal-metall tal-alu...
 Partijiet iffurmati bl-injezzjoni PF
 Partijiet ta 'l-injezzjoni ta' reżina fenolika elett...
 Partijiet iffurmati bl-injezzjoni tal-polipropilene
 Urea-formaldehyde Resin Injezzjoni Molding Partijiet
Ibgħat l-inkjesta
