


Partijiet ta 'l-injezzjoni ta' l-ABS
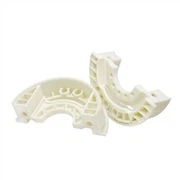
Il-partijiet tal-injezzjoni tal-ABS jokkupaw pożizzjoni importanti fl-industrija tal-elettronika, l-industrija tal-makkinarju, it-trasport, il-materjali tal-bini, il-manifattura tal-ġugarelli u industriji oħra minħabba s-saħħa mekkanika għolja tagħhom u l-prestazzjoni komprensiva tajba, speċjalment fl-istruttura tal-kaxxa kemmxejn akbar u l-istress Fost il-komponenti, dekorazzjonijiet li jeħtieġu electroplating huma inseparabbli minn dan il-plastik.
Il-partijiet tal-injezzjoni tal-ABS jokkupaw pożizzjoni importanti fl-industrija tal-elettronika, l-industrija tal-makkinarju, it-trasport, il-materjali tal-bini, il-manifattura tal-ġugarelli u industriji oħra minħabba s-saħħa mekkanika għolja tagħhom u l-prestazzjoni komprensiva tajba, speċjalment fl-istruttura tal-kaxxa kemmxejn akbar u l-istress Fost il-komponenti, dekorazzjonijiet li jeħtieġu electroplating huma inseparabbli minn dan il-plastik.
Il-prodotti ewlenin ta 'Zhongwei Precision Machinery Co., Ltd huma prodotti tan-najlon, prodotti tal-plastik, serje ABS, prodotti tal-gomma, eċċ Tipi ta' materjali tal-iffurmar tal-injezzjoni li jistgħu jiġu pproċessati: polyethylene (PE), polypropylene (PP), najlon (PA). , PA6, PA66), polyoxymethylene (POM), ABS, polyurethane (TPU), polyphenylene sulfide (PPS), polystyrene Carbonate (PC), Polyetheretherketone (PEEK), eċċ.
Prodott Desskrizzjoni
1. Standards ta 'implimentazzjoni: il-kumpanija timplimenta b'mod strett ISO9001, ISO14001, IATF16949, ċertifikazzjoni VDA6.3,
Il-prodotti għaddew miċ-ċertifikazzjoni ta 'ROHS, FDA EU, eċċ.
2. Standards tal-materjal tal-prodott: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Proċessi ewlenin: iffurmar ta 'injezzjoni tal-plastik, iffurmar ta' injezzjoni ta 'inserzjoni tal-metall, ikkastjar ta' investiment, aluminju die-casting,
4. Materjali disponibbli għall-iffurmar tal-injezzjoni:
Prodotti tan-najlon proċessabbli, prodotti tal-plastik, serje ABS; Tipi ta 'materjal tal-iffurmar tal-injezzjoni: polyethylene (PE), polypropylene (PP), najlon (PA, PA6, PA66), polyoxymethylene (POM), ABS, polyurethane (TPU), poly Phenyl sulfide (PPS), polikarbonat (PC), polyether ether ketone (PEEK) u stampar 3D jistgħu jiġu personalizzati skond il-ħtiġijiet tal-klijent.
Proċess ta' Produzzjoni
1. Tnixxif tal-plastik ABS
Il-plastik ABS huwa igroskopiku ħafna u sensittiv għall-umdità. It-tnixxif sħiħ u t-tisħin minn qabel qabel l-ipproċessar jistgħu mhux biss ineħħu l-bżieżaq pirotekniċi u l-ħjut tal-fidda fuq il-wiċċ tal-prodott, iżda wkoll jgħinu biex jipplastiċizzaw il-plastik u jnaqqsu t-tbajja u t-tmewwiġ fuq il-wiċċ tal-prodott. Materja prima ABS tikkontrolla l-umdità taħt 0.13 fil-mija.
Il-kundizzjonijiet tat-tnixxif qabel l-iffurmar tal-injezzjoni huma kif ġej: is-sezzjoni tax-xitwa niexfa hija taħt 75 ~ 80, tnixxif għal 2 ~ 3 sigħat; fis-sajf, il-ġurnata tax-xita hija 80 ~ 90, tnixxif għal 4 ~ 8 sigħat. Jekk il-prodott irid jikseb tleqqija partikolarment eċċellenti, jew il-prodott innifsu huwa kumpless, il-ħin tat-tnixxif huwa twil sa 8 ~ 16h.
It-ċajpra tal-wiċċ tal-prodott minħabba l-preżenza ta 'ammont żgħir ta' fwar tal-ilma hija problema li faċilment tiġi injorata. Sabiex jiġi evitat li l-ABS niexef jerġa 'jiġbed l-umdità fid-delu, huwa aħjar li tittrasforma d-delu tal-magna f'dryer ta' delu ta 'l-arja sħuna, iżda tali delu għandu jkun Monitoraġġ ta' umdità mtejba biex jipprevjeni sħana żejda tal-materjal f'każ ta' okkażjonali interruzzjonijiet fil-produzzjoni
2. Temperatura ta 'injezzjoni
Ir-relazzjoni bejn it-temperatura tal-plastik ABS u l-viskożità tat-tidwib hija differenti minn plastiks oħra mhux stereotipati. Meta t-temperatura tal-proċess tat-tidwib togħla, it-tidwib fil-fatt se jonqos xi ftit, iżda meta jilħaq it-temperatura tal-plastifikazzjoni (il-firxa tat-temperatura adattata għall-ipproċessar, bħal 220 ~ 250 grad), jekk it-temperatura tkompli togħla skond ir-rieda, it-temperatura termali dekompożizzjoni ta 'ABS b'reżistenza tas-sħana baxxa se tkun għall-kuntrarju. Se żżid il-viskożità tat-tidwib biex tikseb l-iffurmar tal-injezzjoni
Għalhekk, it-temperatura tal-injezzjoni tal-partijiet tal-injezzjoni tal-ABS hija ogħla minn dik tal-plastiks bħall-polistirene, iżda ma jistax ikollu firxa ta 'żieda fit-temperatura bil-mod bħal dan tal-aħħar. Għal xi magni tal-iffurmar tal-injezzjoni b'kontroll fqir tat-temperatura, meta l-produzzjoni tal-prodotti tal-ABS tilħaq ċertu ammont, partiċelli ta 'caulking isfar jew kannella ħafna drabi huma inkorporati fil-prodotti, u huwa diffiċli li tuża materjali ġodda biex tinjetta fis-sema u metodi oħra biex neħħi l-emissjonijiet.
Dan minħabba li l-plastik ABS fih komponenti tal-butadiene, u xi partiċelli tal-plastik huma mwaħħla sew mal-wiċċ li huwa diffiċli biex jitnaddaf fil-kanal spirali f'temperatura għolja, li tikkawża dekompożizzjoni u karbonizzazzjoni taħt l-azzjoni ta 'temperatura għolja għal żmien twil. It-tħaddim f'temperatura għolja jista 'jikkawża problemi għall-ABS, għalhekk huwa meħtieġ li tiġi limitata t-temperatura tal-forn tal-istadji taċ-ċilindru. Naturalment, skont it-tip u l-istruttura, it-temperatura applikabbli tal-forn tal-ABS hija wkoll differenti. Meta tintuża l-magna tal-planġer, it-temperatura tal-forn tinżamm f'180 ~ 230; il-magna bil-kamin u t-temperatura tal-forn jinżammu f'160 ~ 220. Ta 'min jinnota b'mod speċjali li minħabba t-temperatura għolja tal-ipproċessar tal-ABS, huwa sensittiv ħafna għal bidliet f'diversi fatturi tal-proċess. Għalhekk, il-kontroll tat-temperatura tat-tarf ta 'quddiem taċ-ċilindru u l-parti taż-żennuna huwa importanti. Il-prattika wriet li kwalunkwe tibdil żgħir f'dawn iż-żewġ partijiet se jkun rifless fil-prodott. Iktar ma jkun kbir il-bidla fit-temperatura, aktar se jiġu kkawżati difetti bħal linji ta 'weldjatura, tleqqija fqira, burrs, gdim tal-moffa, u kulur.
3. Pressjoni ta 'injezzjoni
Peress li l-viskożità tat-tidwib tal-ABS hija ogħla minn dik tal-polistirene u l-polistirene modifikat, pressjoni ta 'injezzjoni ogħla tintuża waqt l-injezzjoni. Naturalment, mhux il-prodotti ABS kollha għandhom pressjoni għolja. Għal prodotti b'volum żgħir, struttura sempliċi u ħxuna kbira, tista 'tintuża pressjoni ta' injezzjoni aktar baxxa.
Matul il-proċess ta 'injezzjoni, il-pressjoni fil-kavità fil-mument meta l-bieb jingħalaq ħafna drabi tiddetermina l-kwalità tal-wiċċ tal-prodott u l-grad ta' difetti filamentożi tal-fidda. Il-pressjoni hija żgħira wisq, il-plastik jiċkien ħafna, iċ-ċans li titlaq mill-wiċċ tal-kavità hija kbira, u l-wiċċ tal-prodott huwa atomizzat. Jekk il-pressjoni hija kbira wisq, il-frizzjoni bejn il-plastik u l-wiċċ tal-kavità hija qawwija, u l-moffa hija faċli biex twaħħal flimkien.
4. Veloċità ta 'l-injezzjoni
Materjal ABS b'effett moderat ta 'veloċità ta' injezzjoni huwa aħjar. Jekk il-veloċità tal-injezzjoni hija mgħaġġla wisq, il-plastik jinħaraq faċilment, u l-gass jiġi separat, li jirriżulta f'difetti bħal linji ta 'weldjatura, tleqqija fqira, u ħmura tal-plastik ħdejn il-bieb. Madankollu, meta jiġu prodotti prodotti b'ħitan irqaq u kumplessi, għandha tiġi żgurata veloċità ta 'injezzjoni għolja biżżejjed. Inkella, ikun diffiċli li tkun sodisfatt.
5. Temperatura tal-moffa
It-temperatura tal-iffurmar tal-ABS hija relattivament għolja, u t-temperatura tal-moffa hija wkoll relattivament għolja. Ġeneralment, it-temperatura tal-moffa hija aġġustata għal 75 ~ 85, iżda meta tipproduċi prodotti b'erja proġettata kbira, it-temperatura tal-moffa fissa hija meħtieġa li tkun 70 sa 80, u t-temperatura tal-moffa mobbli hija 50 sa 60. Meta tinjetta plastik b'ħitan irqaq partijiet b'forom kbar u kumplessi, għandha tingħata konsiderazzjoni speċjali għat-tisħin tal-moffa. Sabiex jitqassar iċ-ċiklu tal-produzzjoni u żżomm it-temperatura tal-moffa relattivament stabbli, wara li l-prodott jinħareġ, banju tal-ilma kiesaħ, banju tal-ilma sħun u metodi oħra ta 'issettjar mekkaniċi jistgħu jintużaw biex jikkumpensaw għall-ħin oriġinali tat-tkessiħ u l-issettjar tal-moffa f' il-kavità.
6. Ġestjoni tal-materjal
Meta magna għall-iffurmar ta 'injezzjoni ġenerali tinjetta plastik ABS, il-volum ta' injezzjoni waħda tiegħu jilħaq biss 75 fil-mija tal-volum ta 'injezzjoni standard. Il-volum tal-injezzjoni għandu jkun 50 fil-mija tal-volum tal-injezzjoni kalibrat biex ittejjeb il-kwalità tal-prodott u l-istabbiltà dimensjonali, u biex it-tleqqija tal-wiċċ u l-kulur ikunu uniformi.
Punti tal-ipproċessar tal-iffurmar tar-reżina ABS reżistenti għas-sħana
Il-partijiet ġenerali tal-injezzjoni tal-ABS għandhom reżistenza insuffiċjenti tas-sħana. Fil-preżent, billi żżid aġenti reżistenti għas-sħana bħal (-methylstyrene copolymer u N-phenylmaleimide copolymer, ġiet żviluppata temperatura ta 'distorsjoni tas-sħana (HDT) ta' 90. -120 serje ta 'reżina ABS reżistenti għas-sħana.
L-istruttura molekulari tal-ABS reżistenti għas-sħana fiha ċirku tal-benżin ta 'riġidità għolja u grupp n-phenyl. Filwaqt li ttejjeb ir-reżistenza tas-sħana, l-effett ta 'tfixkil steriku tal-katina molekulari jiżdied, il-veloċità ta' rilassament tal-katina molekulari tonqos, u l-prodott huwa suxxettibbli għal stress intern kbir, li jirriżulta fi stress tal-prodott. Difetti bħal qsim, jbajdu l-istress, u fraġilità tal-prodott. Għalhekk, it-tnaqqis tal-istress intern tal-prodott huwa ċ-ċavetta għall-iffurmar tal-injezzjoni ABS reżistenti għas-sħana.
1. Disinn tal-moffa tal-prodott
Il-ħxuna tal-ħajt tal-prodott hija meħtieġa li tkun uniformi, u d-differenza tal-ħxuna tal-ħajt tal-prodott ABS hija kkontrollata fi żmien 25 fil-mija biex tevita li l-konċentrazzjoni tal-istress lokali ma tkunx kbira wisq. Fl-għerq tal-kolonni b'saħħa dgħajfa, għandhom jiżdiedu fletti jew stiffeners biex jipprevjenu l-ksur tal-kolonna.
Fid-disinn tal-qfieli, l-għerq tal-qfieli jeħtieġ li jkun arrotondat. Id-daqs tal-angolu r jiddependi fuq il-ħxuna tal-ħajt tal-prodott. Il-proporzjon tal-angolu r mal-ħxuna tal-ħajt m'għandux ikun inqas minn 0.3. Hekk kif il-proporzjon jiżdied, l-istress intern jonqos gradwalment, iżda għandu jitqies ukoll it-tnaqqis tal-wiċċ tal-prodott. Id-disinn tal-kanal tat-tkessiħ tal-moffa għandu jiżgura l-uniformità tat-tkessiħ u jevita l-istress intern ikkawżat minn tkessiħ irregolari u jinxtorob irregolari.
2. Tnixxif tal-materjal
Ir-reżina ABS reżistenti għas-sħana ġeneralment tassorbi l-umdità fl-arja waqt il-ħażna u t-trasport. L-assorbiment tal-ilma jvarja skont l-umdità tal-arja, ġeneralment bejn 0.2 u 0.4 fil-mija . Għalhekk, huwa meħtieġ li nixxef biżżejjed il-materjal sabiex il-kontenut ta 'umdità tal-materjal ikun 0.05 fil-mija jew inqas, preferibbilment 0.02 fil-mija jew inqas. Inkella, difetti fil-wiċċ bħal titjir u strixxi tal-fidda jistgħu jseħħu. It-temperatura tat-tnixxif tar-reżina ABS reżistenti għas-sħana hija ogħla minn dik tal-ABS konvenzjonali, ġeneralment 80-95, u l-ħin tat-tnixxif huwa 3-4 sigħat.
3. It-temperatura tal-iffurmar
It-temperatura tal-iffurmar hija waħda mill-parametri li huma partikolarment notevoli fl-ipproċessar ta 'ABS reżistenti għas-sħana. Biex tiżgura li l-ABS reżistenti għas-sħana huwa kompletament plastifikat, ipprova uża l-firxa tat-temperatura 'l fuq mill-valur intermedju tat-temperatura tal-iffurmar rakkomandata mill-fornitur. Meta t-temperatura tal-iffurmar tiżdied, il-viskożità tal-ABS reżistenti għas-sħana titnaqqas b'mod sinifikanti, il-fluwidità tar-reżina tiżdied, u d-distanza tal-fluss titwal, u tiżgura li l-materjal ikollu kapaċità suffiċjenti ta 'mili.
4. Żamma tal-pressjoni u l-ħin
Għal ABS reżistenti għas-sħana, jekk il-pressjoni taż-żamma u l-issettjar tal-ħin humiex raġonevoli jaffettwaw direttament l-istress intern tal-prodott. Iż-żieda tal-pressjoni ta 'żamma tista' tnaqqas id-distakk molekulari, tnaqqas il-firxa attiva tas-segment, tnaqqas il-volum tat-tidwib, iżżid id-densità, iżżid il-forza intermolekulari, u ttejjeb it-tnaqqis u l-kwalità interna tal-prodott. Imminimizza l-pressjoni taż-żamma f'termini ta 'kwalità tad-dehra tal-prodott
Il-ħin ta 'dwell huwa ssettjat abbażi tal-ħin sakemm il-bieb jissolidifika hekk kif jibred u l-kamin jerġa' javvanza mingħajr ma tapplika pressjoni fuq il-prodott iffurmat. Meta l-ħin taż-żamma huwa twil wisq, il-mili tal-materjal huwa faċli li jkun eċċessiv, id-distakk molekulari jsir iżgħar, u l-istress intern isir akbar; meta l-ħin taż-żamma huwa qasir wisq, il-prodott huwa suxxettibbli li jinxtorob u d-daqs huwa instabbli. L-issettjar tal-ħin tal-pressjoni taż-żamma jieħu l-iqsar żmien meta l-piż tal-prodott ma jibqax jinbidel bħala l-aħjar ħin tal-pressjoni taż-żamma.
5. Temperatura tal-moffa
Meta tifforma ABS reżistenti għas-sħana, tintuża magna tat-temperatura tal-moffa biex tikkontrolla t-temperatura tal-moffa. It-temperatura rakkomandata tad-die hija 60-80. It-temperatura tal-moffa hija għolja, il-fluss huwa tajjeb, is-saħħa tal-linja tal-weldjatura hija għolja, u l-istress intern tal-prodott huwa żgħir, iżda ċ-ċiklu tal-iffurmar huwa moderatament imtawwal.
Jekk it-temperatura tal-moffa tkun aktar baxxa mir-rakkomandazzjoni, l-istress intern tal-prodott ikun għoli wisq, il-prestazzjoni tal-prodott se tkun degradata, u jistgħu jseħħu sitwazzjonijiet mhux mixtieqa bħal fraġilità tal-prodott, qsim ta 'toqba bil-kamin, u qsim tal-kisi.
PostProċess tal-iffurmar tal-injezzjoni
1. Tagħmir għall-ipproċessar: CNC, WEDM, torn, magna tat-tħin, magna tat-tħaffir, grinder, eċċ.;
2. Trattament tal-wiċċ: Għal xi prodotti li jeħtieġu ipproċessar sussegwenti, nistgħu nipprovdu servizzi ta 'trattament tal-wiċċ biex niksbu l-iskop speċjali tal-klijenti. Fil-preżent, nistgħu nipprovdu tneħħija tax-xaħam, illustrar, electroplating (deheb, fidda, nikil, landa, galvanizzat, eċċ.), Anodizzazzjoni, elettroforeżi u servizzi oħra ta 'trattament tal-wiċċ għal partijiet ta' preċiżjoni.

Forom u Tagħmir ta' Spezzjoni
1. Ħajja tas-servizz tal-moffa: ġeneralment semi-permanenti. (ħlief għar-ragħwa mitlufa)
2. Ħin tal-kunsinna tal-moffa: 10-25 jiem, (skond l-istruttura tal-prodott u d-daqs tal-prodott).
3. Għodda u manutenzjoni tal-moffa: Zhongwei huwa responsabbli għal partijiet ta 'preċiżjoni.
Kontroll tal-Kwalità
1. Kontroll tal-kwalità: ir-rata difettuża hija inqas minn 0.1 fil-mija.
2. Il-kampjuni u l-prova se jiġu spezzjonati 100 fil-mija matul il-produzzjoni u qabel il-ġarr, spezzjoni tal-kampjuni għall-produzzjoni tal-massa skont l-istandards ISDO jew il-ħtiġijiet tal-klijenti
3. Tagħmir għall-ittestjar: tagħmir awtomatizzat ta 'spezzjoni viżwali jista' jwettaq spezzjoni ta '100 fil-mija tal-prodotti, analizzatur tal-ispettru, analizzatur tal-iljunfant tad-deheb, magna tal-kejl bi tliet koordinati, tagħmir għall-ittestjar tal-ebusija, magna tal-ittestjar tat-tensjoni.

Applikazzjoni
Il-partijiet tal-injezzjoni tal-ABS jintużaw ħafna f'tagħmir tal-karozzi, elettriku u elettroniku, tal-uffiċċju u tal-komunikazzjoni u oqsma oħra. Illum, sabiex jintlaħqu r-rekwiżiti speċjali tas-sigurtà tan-nirien fil-qasam tal-applikazzjoni (speċjalment prodotti elettroniċi u elettriċi). Fosthom, it-teknoloġija ritardant tal-fjammi tal-liga tal-PC/ABS saret hotspot ta 'riċerka. Madankollu, bl-avvanz tax-xjenza u t-teknoloġija, ir-rekwiżiti għall-ħbiberija ambjentali tal-materjali qed isiru ogħla u ogħla, u l-ħsara kkawżata minn ritardanti tal-fjammi tradizzjonali bbażati fuq l-aloġenu qed issir dejjem aktar ovvja.
Fl-inġinerija, l-ABS tintuża ħafna fil-pipelines tal-inġinerija. Fi proġetti muniċipali, pipelines ABS ġeneralment jistgħu jintużaw għal pipelines tal-qiegħ tal-pool ta 'proġetti b'rekwiżiti materjali relattivament għoljin.
Barra minn hekk, il-plastik ABS spiss jintuża fl-istampar 3D, prinċipalment minħabba l-proprjetajiet tal-ABS, li huma kkaratterizzati minn reżistenza għas-sħana, reżistenza għall-impatt, reżistenza għat-temperatura baxxa, reżistenza kimika, proprjetajiet elettriċi eċċellenti, u stabbiltà dimensjonali tal-prodott. Huwa wieħed mill-aktar materjali stabbli fil-materjali tal-istampar 3D.
Il-punti ta 'għarfien dwar il-plastik ABS, minbarra l-prestazzjoni u l-użi, jinkludu wkoll il-proċess tal-kisi, il-proċess tal-iffurmar tal-injezzjoni tal-plastik ABS, u l-electroplating lokali tal-plastik ABS.




Ibgħat l-inkjesta
